Guía: paradas de planta - cómo planificar el personal de una parada
Una parada de planta -shutdown o turnaround- concentra en días o semanas el trabajo de meses. La planificación del personal es la variable que más condiciona el éxito: esta guía recoge los criterios que separan una parada que cumple su ventana de una que la paga dos veces.
Toda planificación de personal de parada empieza con una sola pregunta: ¿cuántas horas tiene la ventana? La ventana de parada -el tiempo que la planta puede estar detenida- es la restricción que lo domina todo. Contra ella se calcula el volumen de trabajo por oficio, el número de personas por turno y la secuencia de intervención. Un error frecuente es planificar el personal al revés: partir de la cuadrilla disponible y ajustar el trabajo a ella. La planificación correcta parte del trabajo: qué hay que soldar, qué hay que desmontar, qué hay que montar, cuántas horas de oficio requiere cada tarea y en qué secuencia, y de ahí se derivan los perfiles, los volúmenes y los turnos.
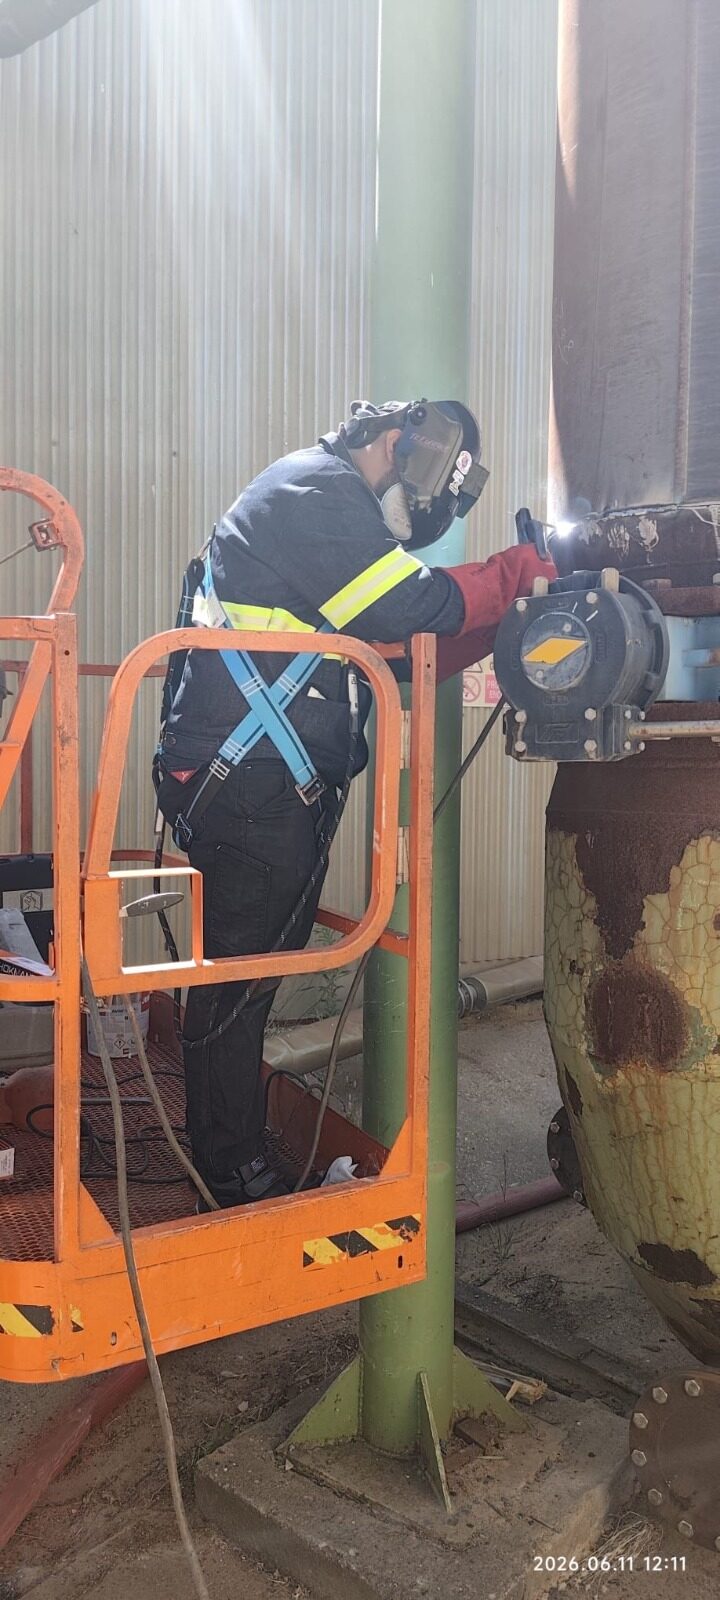
El segundo criterio es la priorización de perfiles críticos. En una parada, no todos los oficios tienen la misma elasticidad. Los soldadores -especialmente TIG para tubería de proceso- y los caldereros son los perfiles que más condicionan el plazo, porque su trabajo suele estar en el camino crítico: hasta que la tubería no está soldada, no se puede presurizar; hasta que el depósito no está cerrado, no se puede llenar. Esos perfiles se reservan primero, con más margen de antelación y con la verificación más estricta. Los perfiles de apoyo -ayudantes, logística de puesto- tienen más rotación y se cierran después, pero también con fecha: un oficial sin ayudante trabaja a medio rendimiento.
El tercer criterio es la definición de turnos antes de la parada. Cuántos turnos habrá, de cuántas horas, con qué solapamientos y quién cubre cada uno se decide en la planificación, no en la primera noche de la parada. El error típico es subestimar el segundo y tercer turno: la parada parece bien planificada en el papel del turno de mañana, pero la realidad de las paradas largas se juega de noche. Defina el turnario completo, incluidos los perfiles que cubren cada franja, y verifique la disponibilidad de cada cuadrilla para ese calendario concreto - no para un trabajo abstracto.
El cuarto criterio es la supervisión diaria. Una parada con veinte personas y tres contratistas sin coordinación diaria es una suma de trabajos, no un proyecto. La capa de supervisión -un encargado que coordina cuadrillas, controla la ejecución y entrega parte de jornada- es lo que convierte el personal suministrado en un equipo: quién entró, quién salió, qué se ejecutó, qué falta y qué se desvió del plan. Sin esa capa, las desviaciones se detectan tarde; con ella, se corrigen el mismo día. En paradas con varios contratistas trabajando a la vez, la coordinación no es un lujo: es la única forma de que el trabajo de uno no bloquee el trabajo de otro.
Hay también una dimensión que se planifica menos de lo que debería: la documentación. Cada perfil que entra a planta en una parada llega con su certificado según proceso, su formación PRL en vigor y, cuando el entorno lo exige -petroquímica, energía, entorno químico- su formación específica. Preparar esa documentación antes de la incorporación, no el primer día, es lo que permite que la primera hora de la parada sea productiva. Quien descuida este punto suele descubrirlo a las siete de la mañana del primer día, que es el peor momento para descubrirlo.
Una regla práctica para dimensionar el personal: calcule el volumen de trabajo por oficio en horas, divida entre las horas disponibles de la ventana menos un margen realista de imprevistos -el veinte por ciento es una referencia honesta en paradas con interdependencias-, y obtendrá el número mínimo de personas por oficio. Redondee hacia arriba en los oficios del camino crítico y hacia abajo en los de apoyo, que siempre se puede reforzar con más agilidad. Quien planifica la parada al cien por cien de ocupación está planificando el retraso: la primera incidencia convierte el cuello de botella en atasco.
La comunicación durante la parada merece un párrafo propio porque es donde más se pierde. Antes de la parada, acuerde tres cosas con el suministrador: el canal y la frecuencia de seguimiento -parte diario, reunión breve de arranque de turno o ambos-, el interlocutor único por parte del suministrador -una persona, no una centralita- y el protocolo de desviación -qué pasa, quién decide y en cuánto tiempo cuando algo se sale del plan. En una parada, el problema no es que surjan imprevistos: es que surjan imprevistos sin circuito de decisión. Con el circuito acordado, la mayoría de los imprevistos se absorben sin coste de plazo.
Después de la parada, cierre el ciclo: revise qué perfiles funcionaron, qué volúmenes fueron los correctos y qué se desvió del plan. Esa revisión de quince minutos es el activo más barato que deja cada parada: convierte la experiencia en criterio para la siguiente. Si el suministrador trabaja con usted de forma continuada, esos datos alimentan la propuesta de la siguiente parada -los perfiles que encajaron, los turnos que funcionaron, la supervisión que hizo falta- y cada ventana sale mejor planificada que la anterior. La planificación del personal de parada no es un arte de una vez: es un proceso que mejora con cada ciclo cerrado.
El factor humano de la parada, además del técnico, merece atención explicita. Trabajar turnos intensivos durante una ventana corta es una condición exigente: la fatiga acumulada deteriora la calidad del cordón, la precisión del trazado y la atención a la seguridad exactamente en los últimos días de la parada, cuando la presión es máxima. Planifique el descanso con la misma seriedad con la que planifica el trabajo: rotaciones razonables, relevos en los oficios críticos y un encargado que vigile el estado del equipo, no solo el avance del plan. Una parada bien ejecutada es la que termina con el mismo nivel de calidad del primer día, no la que llega antes con la cuadrilla agotada.
Finalmente, la coordinación con otros contratistas. En las paradas modernas rara vez trabaja una sola empresa: montaje, electricidad, instrumentación y soldadura suelen pertenecer a contratas distintas, cada una con su jornada y sus prioridades. Si su suministrador de personal puede asumir la coordinación de su propia cuadrilla -horarios, partes, seguridad- y usted coordina el conjunto, el modelo funciona. Si cada contrata gestiona su parte sin interlocución, los solapamientos y los tiempos muertos son matemáticamente inevitables. Antes de la parada, una reunión de coordinación de una hora con todos los responsables evita días de fricción: acuerden secuencias, franjas de trabajo y protocolo de conflicto. Es la hora mejor pagada de toda la parada.
Si la próxima parada ya tiene fecha, el mejor momento para planificar el personal es ahora. Cuantas más semanas haya entre la solicitud y la ventana, más opciones reales tendrá la propuesta y menos precio pagará la urgencia.
HDM suministra equipos multiperfil para paradas de planta en España y Portugal -soldadores, caldereros, montadores, electricistas y supervisión- con disponibilidad confirmada antes de la parada y seguimiento durante toda la ventana. Configure su solicitud con las fechas de la parada, los perfiles por turno y las condiciones del entorno, y reciba una propuesta con disponibilidad real en horas laborables, sin compromiso.
- La ventana de parada manda sobre todo: el personal se planifica contra ella, no al revés.
- Los perfiles críticos -soldadores y caldereros- se reservan primero.
- Los turnos se definen antes de la parada, no durante.
- La supervisión diaria es la capa que detecta desviaciones a tiempo.
Artículos recomendados
¿No encuentra la solución a su medida?